
Tanyakan kepada teknisi pengemasan apa yang membuat botol parfum terasa dapat diandalkan, dan jawabannya bukan pada kacanya. Itu adalah pompa. Pompa semprotan parfum aluminium harus bekerja dalam toleransi yang ketat: cangkang, kerah, dan bagian katup internal harus sejajar hingga sepersekian milimeter, jika tidak, pompa akan bocor, menyemprot tidak merata, atau kehilangan kualitas prima. Memahami cara pembuatan pompa ini membantu pembeli mengevaluasi kemampuan pemasok, menetapkan ekspektasi kualitas yang realistis, dan menghindari kegagalan pengemasan di jalur pengisian.
Pompa semprot parfum aluminium bukanlah bahan tunggal atau proses tunggal. Ini adalah perakitan bagian logam, plastik, dan elastomer. Cangkang, kerah, dan tutup aluminium biasanya dibentuk dari kumparan logam atau blanko; piston, batang, dan nosel aktuator terbuat dari plastik cetakan injeksi; pegas dan bola di katup terbuat dari baja tahan karat; dan paking penyegel terbuat dari elastomer yang kompatibel dengan formulasi pewangi.
Setiap bahan dipilih untuk pekerjaan tertentu. Aluminium memberikan kekakuan struktural pompa dan hasil akhir premium. Plastik memberikan gerakan gesekan rendah dan geometri pengukuran yang presisi. Baja tahan karat menghasilkan kekuatan pegas yang konsisten. Kombinasi bahan-bahan ini menentukan berapa mikroliter wewangian yang disalurkan, berapa besar tenaga yang dibutuhkan untuk menekan aktuator, dan apakah pompa tetap bebas bocor selama pengiriman dan penyimpanan.
Kebanyakan cangkang pompa aluminium dimulai sebagai potongan cakram datar dari kumparan. Pers menarik disk ke dalam cangkir, lalu menggambar ulang dan memotongnya untuk mencapai diameter target dan ketebalan dinding. Kemampuan stamping dan pembentukan yang sama menghasilkan kerah dan tutup aluminium. Stamping aluminium internal adalah salah satu alasan produsen dapat mengontrol ketebalan dinding sebelum pompa dirakit.
Jika ketebalan dinding bervariasi bahkan beberapa ratus milimeter, crimp tidak dapat membuat segel seragam di sekitar leher botol. Gerinda pada pelek dapat merusak paking. Goresan permukaan dapat terlihat setelah anodisasi. Masalah-masalah tersebut paling baik diselesaikan pada tahap stamping, bukan setelah pompa dirakit.
Pompa crimp mengandalkan kemampuan cangkang untuk berubah bentuk di sekitar leher kaca tanpa retak. Diameter bagian dalam cangkang, kedalaman kerutan, dan kondisi pelek semuanya harus dikontrol. Sebaliknya, pompa ulir membutuhkan benang yang dibentuk secara akurat dan sesuai dengan lapisan botol.
Contoh konstruksi aluminium berbentuk ini adalah Penyemprot pompa kabut halus parfum sekrup aluminium 20mm , yang menggabungkan diameter luar 20,8 mm dengan rumah aluminium berulir.
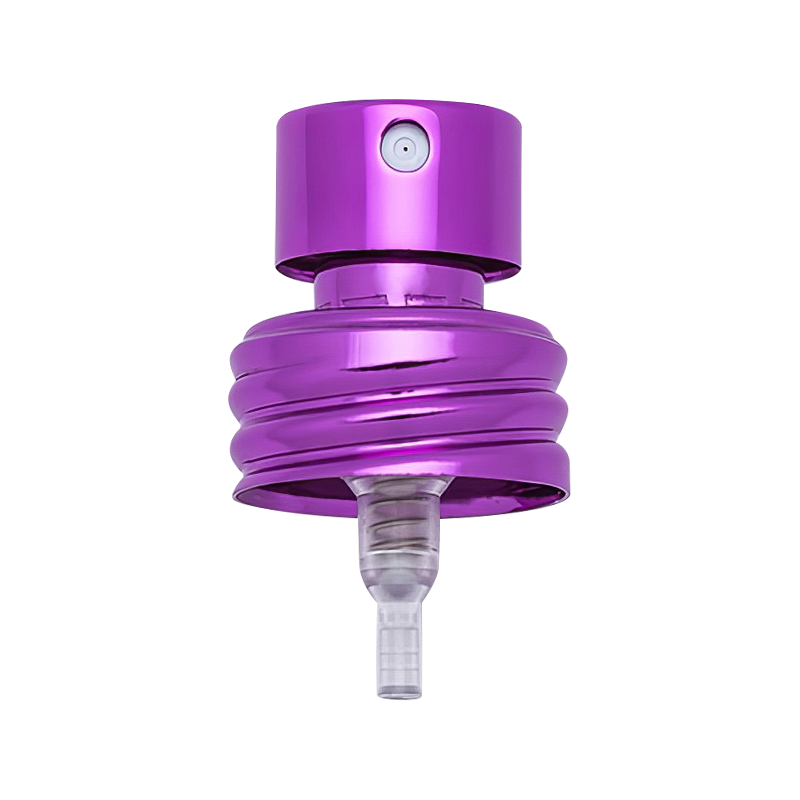 Kustom XY-LK-20.8CK 20mm Aluminium sekrup parfum pompa kabut halus sprayer OD20.8mm Zhangjiagang XinYe Chemical Sprayer Co, Ltd mengkhususkan diri dalam kustom dan grosir XY-LK-20.8CK 20mm Aluminium sekrup parfum pompa kabut halus ... Lihat Produk →
Di dalam cangkang aluminium terdapat mekanisme pompa: piston, batang, katup periksa bola, pegas, dan tabung celup. Sebagian besar komponen internal ini terbuat dari plastik dan diproduksi dengan cetakan injeksi. Akurasi dimensinya menentukan dosis per semprotan.
Pompa wewangian sering kali digambarkan berdasarkan keluarannya, seperti langkah standar 90 mikroliter. Angka tersebut berasal dari diameter ruang metering dan panjang langkah efektif. Piston yang berukuran sedikit besar dapat meningkatkan gesekan; yang berukuran kecil dapat memungkinkan cairan melewati ruangan. Cetakan injeksi yang tepat menjaga geometri komponen tetap stabil selama proses produksi besar.
Kilatan kecil saja pada tepi piston dapat membuat pompa lebih sulit ditekan atau menyebabkan pompa macet. Badan pompa yang melengkung dapat membiarkan udara masuk ke ruang pengukuran, menyebabkan pompa kehilangan kinerja prima setelah beberapa kali penyemprotan. Untuk merek yang menggunakan formulasi etanol tinggi, plastiknya juga harus tahan terhadap pembengkakan atau keretakan bahan kimia.
Gasket dan pegas sama pentingnya. Gasket menutup area tempat pompa dipasang ke botol, dan pegas memberikan gaya balik setelah setiap penyemprotan. Keduanya harus selamat dari kontak dengan minyak wangi, etanol, dan minyak esensial. Pompa yang bekerja di dalam air mungkin gagal dalam konsentrat wewangian yang keras, itulah sebabnya pengujian kompatibilitas bahan merupakan bagian dari proses pengembangan.
Setelah dibentuk, bagian aluminium mengalami anodisasi. Proses elektrokimia ini menciptakan lapisan oksida padat pada permukaan logam. Lapisan ini meningkatkan kekerasan, melindungi terhadap korosi, dan menyerap pewarna untuk warna emas, perak, hitam, emas mawar, atau warna merek khusus. Untuk kemasan parfum, anodisasi lebih dari sekedar langkah kosmetik; itu adalah penghalang utama antara aluminium murni dan lingkungan.
Pekerjaan anodisasi yang buruk dapat menyebabkan ketidakcocokan warna, tanda oksidasi, atau permukaan kusam seiring berjalannya waktu. Pembeli harus memeriksa sampel hasil akhir dalam kondisi cahaya yang sama dengan yang akan mereka gunakan untuk produk akhir. SEBUAH panduan untuk mencegah tanda oksidasi dan gesekan pada kerah anodized menjelaskan bagaimana kualitas permukaan dipertahankan melalui penanganan dan pengepakan.
Untuk bagian logam dekoratif, a kerah berundak parfum anodisasi emas atau perak menunjukkan bagaimana substrat aluminium yang sama dapat memberikan hasil akhir visual yang sangat berbeda tergantung pada proses anodisasi.
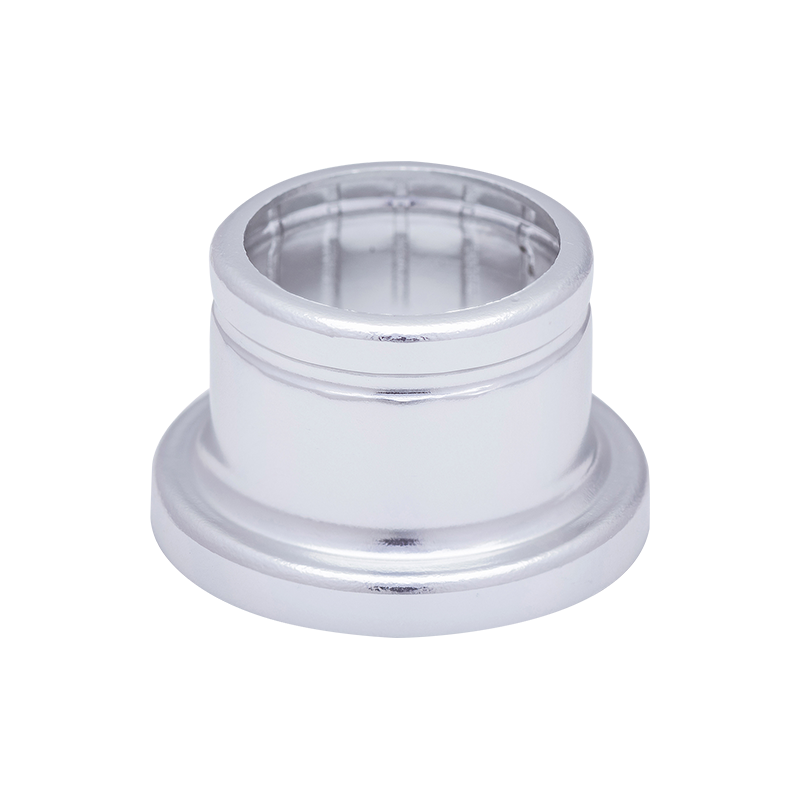 Kustom XY-ZT-17.3*14DBSNG Kerah Tutup Parfum Emas/Perak Kerah Melangkah Aluminium Zhangjiagang XinYe Chemical Sprayer Co, Ltd mengkhususkan diri dalam kustom dan grosir XY-ZT-17.3*14DBSNG Emas/Perak Parfum Cap Collar Alumin... Lihat Produk →
Perakitan adalah tempat presisi menjadi kinerja. Badan pompa plastik dimasukkan ke dalam cangkang aluminium, pegas dan bola ditempatkan, batang dan aktuator disejajarkan, dan tabung celup dipasang. Metode pemasangan terakhir bergantung pada gaya pompa.
Pompa crimp ditekan secara mekanis ke leher botol kaca, menciptakan segel melalui deformasi logam. Pompa tanpa crimp menghindari deformasi tersebut, yang dapat menyederhanakan beberapa jalur pengisian tetapi memerlukan strategi paking yang berbeda. Sekrup memompa benang ke leher dan lebih mudah dilepas dan dipasang kembali.
Untuk leher 15mm, a Penyemprot pompa kabut halus parfum crimp 15mm dengan bodi lebih pendek adalah pilihan yang kompak. Rincian lebih lanjut tentang perilaku kategori ini dapat ditemukan di an ikhtisar teknologi pompa crimp FEA15 untuk penyemprot parfum dan kosmetik .
 Penyemprot Pompa Parfum Crimp 15mm FEA15 untuk Pengisian Wewangian Otomatis Pompa parfum crimp 15mm berkonsistensi tinggi dengan perjalanan aktuator yang lebih pendek, dioptimalkan untuk jalur pembotolan otomatis. Memastikan dosis yang andal dan ... Lihat Produk →
Perakitan otomatis mengurangi variasi, namun hanya jika prosesnya diatur dengan benar. Kedalaman crimp, tempat duduk pegas, penempatan gasket, dan penyelarasan aktuator semuanya harus dikontrol dalam batas yang sempit. Jika crimpnya terlalu longgar, pompa akan bocor. Jika terlalu kencang, pakingnya bisa terpotong, dan botol bisa retak saat perakitan.
Tabel di bawah ini merangkum tahapan utama produksi, parameter penting, dan kegagalan yang dapat terjadi jika pengendalian hilang.
| Panggung | Parameter kunci | Risiko kualitas |
|---|---|---|
| Stempel aluminium | Ketebalan dinding, diameter, permukaan akhir | Ketebalan dinding tidak konsisten, goresan, gerinda |
| Cetakan injeksi | Dimensi bagian, permukaan akhir | Warpage, flash, saluran nozzle tersumbat |
| Anodisasi | Ketebalan lapisan oksida, konsistensi warna | Ketidakcocokan warna, daya rekat buruk, korosi |
| Majelis | Kedalaman crimp, tempat duduk pegas, penempatan gasket | Kebocoran, aktuator longgar, keluaran semprotan tidak konsisten |
| Pengujian | Volume prima, gaya pukulan, pola semprotan | Unit yang ditolak dapat mengkontaminasi jalur pengisian |
Untuk penutupan model sekrup, prinsip yang sama berlaku. Cangkang aluminium dapat memiliki ulir yang sesuai dengan hasil akhir standar seperti 13/415 atau 18/410. Pembeli yang perlu memahami bagaimana format ini berperilaku dalam praktiknya dapat membaca bagaimana penyemprot pompa kabut halus sekrup aluminium telah berevolusi dari iterasi teknologi ke pola pasar .
Pengendalian mutu dalam produksi pompa semprot parfum aluminium bukanlah pemeriksaan akhir. Itu terjadi pada stamping, pencetakan, anodisasi, dan perakitan. Pabrikan dengan staf QC dan R&D khusus dapat mengukur dimensi komponen, menguji volume semprotan, dan memeriksa kebocoran sebelum pompa mencapai jalur pengisian.
XinYe Chemical Sprayer mengoperasikan tiga basis produksi yang mencakup lahan seluas 100.000 meter persegi dan luas lantai 250.000 meter persegi, dengan lebih dari 600 karyawan. Hampir 100 karyawan bekerja di bidang manajemen mutu dan pengembangan teknis. Perusahaan juga menyatakan bahwa sistem manajemen mutunya bersertifikat ISO9001-2008. Rantai manufaktur mencakup stamping aluminium, cetakan injeksi, anodisasi aluminium, dan perakitan otomatis, yang memberi pembeli satu sumber yang bertanggung jawab untuk komponen pompa penting.
Saat mengevaluasi pemasok, periksa poin-poin berikut:
Memahami proses manufaktur menempatkan pertanyaan-pertanyaan tersebut ke dalam konteks. Pompa yang gagal dalam pengujian biasanya bukan merupakan cacat acak; itu adalah akibat dari masalah toleransi pada pencetakan, pencetakan, atau perakitan. Dengan mengajukan pertanyaan yang tepat, pembeli dapat memilih pemasok yang prosesnya sama persis dengan pompa itu sendiri.
Tel: +86-13812990918
Phone: +86-512-58962260
Address: No.3, Jalan Xiangqun, Leyu, Zhangjiagang.


